بررسی عوامل مؤثر بر چسبندگی و دوام پوششهای PTFE صنعتی؛ از آمادهسازی سطح تا فرآیند پخت
نویسنده: مهندس امید جوکار
متخصص پوششهای صنعتی PTFE ،PFA و فلوروپلیمرها
چکیده
پوشش PTFE صنعتی (پلیتترافلوئورواتیلن) به دلیل ویژگیهای منحصربهفردی مانند ضریب اصطکاک بسیار پایین، مقاومت شیمیایی بالا، خاصیت نچسب، مقاومت حرارتی مطلوب و پایداری در شرایط کاری سخت، در بسیاری از صنایع پیشرفته مورد استفاده قرار میگیرند.
صنایع غذایی، قالبسازی، تجهیزات فرآیندی، صنایع شیمیایی، پتروشیمی و تولید قطعات صنعتی از جمله حوزههایی هستند که استفاده از پوششهای PTFE در آنها موجب افزایش عمر تجهیزات، کاهش اصطکاک، بهبود کیفیت محصول و کاهش هزینههای تعمیر و نگهداری میشود.
با وجود مزایای فراوان PTFE، دستیابی به یک پوشش صنعتی با دوام بالا تنها به انتخاب ماده اولیه مناسب محدود نمیشود. کیفیت نهایی پوشش به مجموعهای از عوامل شامل آمادهسازی سطح، ایجاد زبری کنترلشده، انتخاب سیستم پوشش، روش اعمال، کنترل ضخامت و اجرای صحیح فرآیند پخت وابسته است.
در این مقاله مهمترین عوامل مؤثر بر چسبندگی و عملکرد بلندمدت پوشش PTFE صنعتی بررسی میشود.
۱. مقدمه
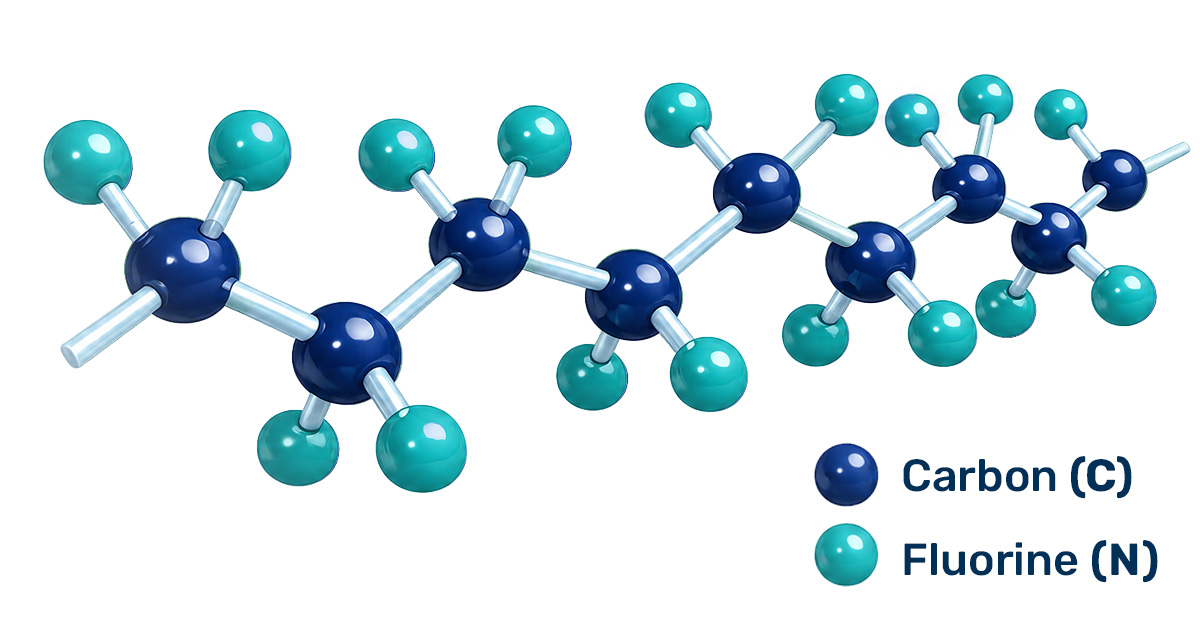
پلیتترافلوئورواتیلن (PTFE) یکی از شناختهشدهترین پلیمرهای مهندسی از خانواده فلوروپلیمرها است که به دلیل ساختار مولکولی خاص خود، انرژی سطحی بسیار پایینی دارد.
این ویژگی باعث ایجاد خاصیت نچسب فوقالعاده و مقاومت بالا در برابر مواد شیمیایی میشود؛ اما در عین حال، همین انرژی سطحی پایین یک چالش مهم در فرآیند پوششدهی ایجاد میکند:
ایجاد اتصال پایدار بین PTFE و سطح زیرین.
برخلاف بسیاری از پوششهای صنعتی، PTFE تمایل طبیعی کمی برای چسبندگی مستقیم به فلزات دارد. بنابراین موفقیت یک سیستم پوشش PTFE وابسته به طراحی و کنترل دقیق تمام مراحل فرآیند است.
۲. اهمیت آمادهسازی سطح در پوششهای PTFE
آمادهسازی سطح، یکی از حیاتیترین مراحل پیش از اعمال پوشش است. وجود هرگونه آلودگی مانند:
– روغن و چربیهای سطحی
– ذرات گردوغبار
– اکسیدهای فلزی
– باقیمانده پوششهای قبلی
میتواند باعث کاهش شدید چسبندگی و ایجاد مشکلاتی مانند پوستهشدن یا جداشدگی پوشش شود.
یکی از روشهای متداول آمادهسازی سطح، عملیات بلاستینگ (Sandblasting) است. این فرآیند علاوه بر حذف آلودگیها، باعث ایجاد زبری کنترلشده روی سطح شده و امکان ایجاد قفلشدگی مکانیکی بین پوشش و زیرلایه را فراهم میکند.
با این حال، افزایش بیش از حد زبری یا باقی ماندن آلودگیهای ناشی از عملیات سندبلاست میتواند نتیجه معکوس ایجاد کرده و کیفیت نهایی پوشش را کاهش دهد.
بنابراین هدف از آمادهسازی سطح، ایجاد بیشترین زبری ممکن نیست؛ بلکه ایجاد پروفایل سطحی مناسب و کنترلشده است.
۳. نقش پرایمر در افزایش چسبندگی PTFE
به دلیل خواص سطحی خاص PTFE، در بسیاری از کاربردهای صنعتی از سیستمهای چندلایه استفاده میشود.
این سیستم معمولاً شامل:
– لایه اتصالدهنده یا پرایمر
– لایه میانی
– لایه نهایی PTFE
است.
پرایمر وظیفه ایجاد ارتباط موثر بین سطح فلزی و لایه PTFE را بر عهده دارد و کیفیت آن تاثیر مستقیمی بر دوام کل سیستم پوشش خواهد داشت.
انتخاب صحیح پرایمر، ضخامت مناسب و اجرای صحیح فرآیند خشک شدن و پخت آن، از عوامل مهم در جلوگیری از شکست زودهنگام پوشش است.
۴. تاثیر فرآیند پخت بر خواص نهایی پوشش
پخت (Curing) یکی از مراحل تعیینکننده در عملکرد پوششهای PTFE است.
در این مرحله ذرات پلیمری پس از اعمال حرارت، ساختار پیوستهای ایجاد کرده و خواص نهایی پوشش شکل میگیرد.
پارامترهای مهم فرآیند پخت عبارتند از:
– دمای کوره
– زمان ماند قطعه در دمای مشخص
– سرعت افزایش دما
– ضخامت قطعه و پوشش
– جنس زیرلایه
پخت ناقص میتواند باعث کاهش چسبندگی، کاهش مقاومت مکانیکی، ایجاد ترک و افت مقاومت شیمیایی شود.
از طرف دیگر، افزایش بیش از حد دما یا زمان پخت نیز ممکن است باعث تخریب اجزای تشکیلدهنده سیستم پوشش و کاهش کیفیت نهایی شود.
۵. تاثیر ضخامت پوشش PTFE
یکی از تصورات اشتباه در پوششهای صنعتی این است که افزایش ضخامت همیشه باعث افزایش دوام میشود.
در حالی که ضخامت بهینه باید بر اساس شرایط کاری تعیین شود.
عواملی مانند:
– میزان سایش
– دمای کاری
– نوع ماده در تماس
– میزان اصطکاک
– شرایط شیمیایی محیط
در انتخاب ضخامت مناسب نقش دارند.
کنترل یکنواختی ضخامت در سراسر سطح نیز اهمیت زیادی دارد، زیرا تغییرات زیاد ضخامت میتواند باعث ایجاد تنش داخلی و کاهش عمر پوشش شود.
۶. تاثیر تجهیزات و شرایط محیطی بر کیفیت نهایی
حتی بهترین مواد اولیه و دقیقترین فرمولاسیون، در صورت اجرای نامناسب نمیتوانند عملکرد مطلوبی ارائه دهند.
عوامل اجرایی موثر شامل:
– پاکیزگی محیط کار
– کیفیت هوای فشرده
– سلامت تجهیزات پاشش
– کنترل گردوغبار
– مهارت اپراتور
– رعایت دستورالعملهای فرآیندی
هستند.
در واقع کیفیت یک پوشش صنعتی نتیجه ترکیب صحیح چهار عامل اصلی است:
مواد اولیه + آمادهسازی سطح + تجهیزات + کنترل فرآیند
۷. جمعبندی
پوشش PTFE یک فرآیند ساده رنگآمیزی نیست؛ بلکه یک فرآیند مهندسی سطح است که نیازمند شناخت دقیق رفتار مواد، آمادهسازی صحیح سطح و کنترل کامل مراحل اجرا است.
بخش قابل توجهی از مشکلاتی مانند کاهش چسبندگی، پوستهشدن و خرابی زودهنگام پوششها، ناشی از خطا در فرآیند اجرا است، نه ضعف ذاتی PTFE.
با طراحی صحیح سیستم پوشش و کنترل دقیق پارامترهای اجرایی میتوان به پوششهایی با عملکرد پایدار، عمر طولانی و قابلیت استفاده در شرایط سخت صنعتی دست یافت.